


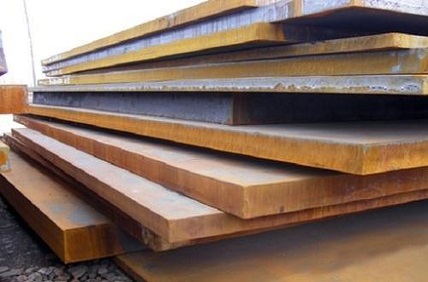
Paksun -mittaisen S335J0WP Corten-teräksen (≥15 mm) muodostaminen teollisuusrakennekomponentteihin tai ulkoprojekteihin aiheuttaa usein halkeilun, rakeiden karhentumisen tai säänkestävyyden heikkenemisen. Toisin kuin standardoidut säänkestävät teräkset, S335J0WP:lle ei ole virallisia muotoiluohjeita eurooppalaisissa standardeissa, joten ostajat eivät ole varmoja, mitkä prosessit voivat tasapainottaa muovattavuuden ja suorituskyvyn. Mitkä luotettavat muovausprosessit ovat yhteensopivia sen paksujen-mittalevyjen kanssa? Perusselvitys ensin:S335J0WP ei ole luettelossa EN 10025-5:ssä (Corten Steelin tärkein eurooppalainen standardi), mutta voimme johtaa kohdennettuja suosituksia sen pääteltyjen ominaisuuksien (keski-alhainen lujuus, 20 asteen iskunkestävyys, säänkestävyys) ja EN 10025-5:n muodostuslogiikka samankaltaisille paksuille-säänkestävälle-teräksille. Alla on ytimekäs, näyttöön perustuva erittely.

Keskeinen lähtökohta: Luonne ja paksun{0}}mitan muodostusrajoitukset
Prosessisuositusten laatimisen rationaalisuuden varmistamiseksi on ensin selvitettävä kaksi kriittistä kohtaa:
Arvosanan päättely: Eurooppalaisten terästen nimeämiskäytäntöjen perusteella S335J0WP katsotaan keskivahvaksi-matalaksi säänkestäväksi-teräkseksi (myötolujuus ~235-335 MPa), jonka ominaisuudet ovat "W" (säänkestävyys), "P" (termo-mekaaninen valssaus) ja iskunkestävyys 20 J.20 astetta. Se on linjassa EN 10025-5:n säänkestäviä teräksiä koskevan suunnittelulogiikan kanssa, mutta siitä puuttuu virallinen standardointi.
Paksun{0}}mitan muodostusrajoitukset: For plates >15 mm, suurimmat haasteet ovat: ① Korkea rakenteellinen jäykkyys, joka johtaa suureen muovausjännitykseen; ② Hidas lämmön hajoaminen lisää kylmähalkeiluriskiä; ③ Liiallinen lämmöntuotto vahingoittaa helposti säänkestävää metalliseoskerrosta (Cu/Cr) ja vähentää iskunkestävyyttä. Siten prosesseissa on priorisoitava "alhainen jännitys, hallittu lämpö ja minimaalinen seoshäviö".

Recommended Forming Processes for Thick-Gauge S335J0WP (>15mm)
Yllä olevien rajoitusten ja teollisten käytäntöjen perusteella seuraavat prosessit ovat yhteensopivimpia paksun -sauge S335J0WP:n kanssa soveltuvuuden ja luotettavuuden mukaan lajiteltuina:
1. Kuumapuristusmuovaus (kuumataivutus/leimaus) – Luotettavin monimutkaisiin muotoihin
Sovellusskenaariot: Ihanteellinen paksuille-mittaisille komponenteille, jotka vaativat monimutkaisia muotoja, kuten teollisuuslaitteiden rungot, raskaat-kannattimet ja suuret kaarevat rakenneosat (15-30 mm paksuus).
Paksu{0}}mittarin avainpisteet: Kuumenna levy 900{4}}1100 asteeseen (austenisointialue) parantaaksesi merkittävästi sitkeyttä ja vähentääksesi muovausjännitystä. Käytä hidasta puristusnopeutta (5-10 mm/s) välttääksesi paikallisen jännityksen keskittymisen. Jäähdytä hitaasti muovaamisen jälkeen (ilmajäähdytys eristyspeitteillä) estääksesi nopean jäähtymisen aiheuttaman kovettumisen, mikä vähentäisi 20 asteen iskunkestävyyttä. Vältä ehdottomasti yli 1150 asteen kuumennusta – tämä voi aiheuttaa Cu/Cr-elementtien epätasaista jakautumista ja vahingoittaa säänkestävyyttä.
2. Lämmin rullan taivutus – sopii kaareville paksuille levyille
Sovellusskenaariot: Käytetään paksujen -mittakaarevien osien, kuten lieriömäisten säiliöseinien, halkaisijaltaan suurien-putkiosien ja arkkitehtonisten kaarevien palkkien (15-25 mm paksuus) valmistukseen.
Paksu{0}}mittarin avainpisteet: Käytä lämminvalssausta (esilämmitys 200-300 asteeseen) kylmävalssauksen sijaan – tämä vähentää valssausvoimaa 30-40 % ja välttää reunojen halkeilua. Säädä rullausnopeutta 2-3 m/min tasaisen muodonmuutoksen varmistamiseksi. Säilytä vähimmäistaivutussäde ≥ 3 × levyn paksuus (viitattu standardista EN 10025-5 vastaaville laaduille), jotta vältetään pysyvät vauriot alustalle.
3. Segmented Forming + Welding – For Extra-Thick Plates (>25 mm) tai ultra-monimutkaisia muotoja
Sovellusskenaariot: Suitable for extra-thick S335J0WP (>25 mm) tai komponentteja, joita ei voida muodostaa yhdessä vaiheessa, kuten suuret teollisuusuunin tuet ja raskaat -silta-apurakenteet.
Paksu{0}}mittarin avainpisteet: First form thick plates into small, manageable segments via hot press or warm roll bending. Weld segments using weather-resistant consumables (ER70S-GNiCu wire for MIG, E7018-G electrode for SMAW) with low heat input to minimize the heat-affected zone (HAZ). For plates >20 mm, suorita jälki-hitsauksen jännityksenpoistohehkutus (550-600 astetta 1-2 tuntia) jäännösjännityksen poistamiseksi ja viivästyneen halkeilun välttämiseksi.
Kriittisten paksujen{0}}mittareiden muodostumista koskevat varotoimet
Pre-Muotoilun pinnan valmistelu: Poista irtonainen ruoste, öljy ja pöly levyn pinnalta (≥50 mm:n alue muodostusalueen ympäriltä) teräsharjalla tai neutraalilla rasvanpoistoaineella. Vältä hiekkapuhallusta – se poistaa alkuperäisen oksidikerroksen ja viivyttää suojaavan ruostekerroksen muodostumista-asennuksen jälkeen.
Lämmönsäätö sitkeyteen: Älä koskaan muodosta paksua -mittaa S335J0WP alle 10 asteen lämpötiloissa. Jopa 20 asteen iskusitkeydellä alhainen-lämpötilamuovaus lisää hauraiden halkeilujen riskiä. Esilämmitä levy 15-30 asteeseen, jos työskentelet kylmissä olosuhteissa.
Lähetä-muovaustarkastus: Käytä ultraäänitestausta sisäisten halkeamien tarkistamiseen muovausvyöhykkeessä ja hitsauksissa (jos käytetään segmentoitua muovausta). Varmista, että levyn paksuus muotoilun jälkeen ei poikkea suunnittelurajasta enempää kuin 5 % – kriittistä kuormituksen-turvallisuuden kannalta.
Käytännön hankintojen varmistusvinkkejä
Vahvista materiaalin ominaisuudet: Pyydä toimittajilta yksityiskohtainen materiaalitietolehti (MDS), jossa määritellään vetolujuus, sitkeys ja iskusitkeys – nämä parametrit määrittävät suoraan toteutettavissa olevan muovausprosessialueen.
Selvitä luokan epäselvyys: Jos muodostuu haasteita (esim. toistuvaa halkeilua), varmista tavarantoimittajilta, onko "S335J0WP" kirjoitusvirhe (esim. tarkoitettu S355J0WP, standardoitu EN 10025-5 luokka, jossa on selkeät paksumittausohjeet).
Pyydä prosessisuosituksia: Pyydä toimittajilta mukautettuja muovausparametreja (esim. kuumamuovauslämpötila, valssausnopeus) käyttämäsi S335J0WP:n paksuuden perusteella.
Yhteenvetona voidaan todeta, että paksu{0}}mittainen S335J0WP Corten Steel sopii parhaiten kuumapuristusmuovauksen, lämpimän telataivutuksen ja segmentoidun muovauksen + hitsauksen kanssa. Tärkeintä on hallita lämpötehoa, vähentää muovausjännitystä ja välttää materiaalin säänkestävyyden ja sitkeyden vahingoittumista. Projektin turvallisuuden kannalta materiaalien ominaisuuksien tarkistaminen toimittajien kanssa ja laadun aitouden selvittäminen ovat olennaisia vaiheita onnistuneen muovauksen varmistamiseksi.


